Купить трубогибы электрические оптом в Санкт-Петербурге
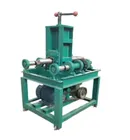
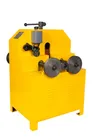
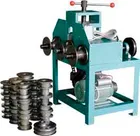
Электрические трубогибы гнут круглую и профильную трубу за счёт вращающихся роликов с приводом от электродвигателя. Такой роликовый принцип позволяет получать плавные изгибы большого радиуса и работать с квадратным профилем, а не только с круглой трубой. На производствах металлоизделий в Санкт-Петербурге электрические трубогибы применяют для изготовления гнутых заготовок, декоративных элементов и художественной ковки.
В категории представлены электрические трубогибы серий TOR GWG и HHW для гибки круглой и квадратной трубы диаметром от 16 до 76 мм. Комплект насадок расширяет диапазон обрабатываемых профилей, а угол изгиба задаётся в процессе работы, что даёт свободу в изготовлении сложных форм и повторяющихся элементов.
Применяют электрические трубогибы при изготовлении ограждений, навесов, мебельных и декоративных конструкций, металлоизделий из трубы и профиля. При выборе ориентируйтесь на диапазон диаметров, толщину стенки, мощность двигателя, угол изгиба и количество насадок; чем больше насадок, тем шире диапазон обрабатываемых профилей.
Электрические трубогибы доступны с доставкой по России и самовывозом в Санкт-Петербурге. Наличие моделей и комплектацию насадками уточняйте у наших менеджеров.
Из чего и как делают электрические трубогибы
Электрический трубогиб гнёт стальные, нержавеющие и профильные трубы усилием привода, а не мускульной силой оператора, поэтому от точности его механики зависит качество каждого гиба. Производство таких трубогибов сочетает изготовление литых и катаных металлических деталей с последующей сборкой электромеханической части.
- Входной контроль металла. Для станины, вала и гибочных секторов применяют конструкционную и инструментальную сталь; заготовки проверяют по химсоставу и твёрдости перед запуском в обработку.
- Механическая обработка. На токарных и фрезерных станках получают посадочные шейки валов, зубья секторов и ручьи роликов под диаметры труб 16–76 мм, выдерживая допуски для плавного обкатывания трубы.
- Термообработка. Нагруженные детали – валы и гибочные сегменты – закаливают и отпускают, повышая износостойкость рабочих кромок при многократных циклах гибки.
- Сборка и электрика. В корпус устанавливают редуктор, электродвигатель, цепную или зубчатую передачу и блок управления, после чего проверяют направление вращения и срабатывание защиты.
- Контроль и окраска. Готовый трубогиб испытывают на пробных трубах, замеряют угол и радиус, затем окрашивают и комплектуют оснасткой и паспортом.
Электрические трубогибы, не прошедшие проверку угла гиба и целостности сечения трубы, отбраковываются; исправные станки со склада в Санкт-Петербурге отгружаются оптом и доставляются по всей стране.