Купить станки листогибочные оптом в Санкт-Петербурге
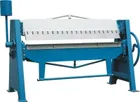
Листогибочные станки предназначены для гибки листового металла при изготовлении отливов, доборных элементов, коробов, отделочных планок и других изделий из тонколистовой стали. Станок формирует ровный и точный сгиб по заданному углу, что востребовано в жестяных, кровельных, вентиляционных и производственных работах на объектах Санкт-Петербурга, где нужна аккуратная геометрия и повторяемость деталей. Точный сгиб по всей длине заготовки экономит время и сокращает подгонку деталей на месте.
В категории представлен ручной станок TOR SMB с рабочей длиной 2500 мм для листа толщиной до 1,5 мм и диапазоном угла гиба 55–180 градусов. Ручной привод обеспечивает контроль над процессом, не требует подключения к сети и подходит как для мастерской, так и для работы непосредственно на объекте, где важна мобильность оборудования.
- рабочая длина – под ширину заготовки;
- толщина листа – под ваш материал;
- диапазон угла гиба – под геометрию изделия.
Купить листогибочный станок в Санкт-Петербурге можно с доставкой по России и самовывозом со склада. Наличие уточняйте у наших специалистов – поможем подобрать оборудование под ваши заготовки и объём работ.
Производство листогибочных станков: технология изготовления
Листогибочные станки собирают на станкостроительных предприятиях по технологии, в которой ключевую роль играют жёсткость сварной станины и точность обработки гибочной балки, определяющие качество сгиба листового металла.
- Раскрой и сварка станины. Стальной профиль и лист раскраивают по чертежу, детали станины сваривают в жёсткую конструкцию, после чего сварные швы зачищают и проверяют на отсутствие пор.
- Механическая обработка балок. Прижимную и подвижную гибочную балки обрабатывают на фрезерных и шлифовальных станках для получения ровной рабочей кромки без завалов и заусенцев.
- Сборка узла гибки. Гибочную балку монтируют на шарнирные опоры с рычагами, регулируют зазор между балками под разную толщину листового металла.
- Регулировка и юстировка. Настраивают упоры, задающие угол гиба в пределах 55–180°, и проверяют параллельность балок по всей рабочей длине станка.
- Контрольные испытания. Станок тестируют гибкой образцов металла толщиной до паспортного значения, фиксируя ровность линии сгиба и усилие на рычаге.
- Финишная отделка. Станину окрашивают, подвижные узлы смазывают, станок укомплектовывают и упаковывают для транспортировки.
Каждый листогибочный станок проходит контроль геометрии балок и работы шарнирного узла перед отгрузкой; из Санкт-Петербурга листогибочные станки поставляют оптом по всей стране.