Напильники ромбические оптом в Санкт-Петербурге
- 3
- 3
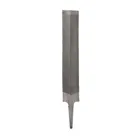
Ромбический напильник имеет поперечное сечение в форме ромба с двумя острыми и двумя тупыми углами. Такая форма позволяет обрабатывать узкие пазы, острые внутренние углы менее девяноста градусов, зубья зубчатых колёс и труднодоступные грани, куда не заходит плоский или трёхгранный инструмент. В каталоге tmlt для Санкт-Петербурга собраны ромбические напильники длиной 150 и 200 мм с разной насечкой.
Ассортимент категории «Напильники ромбические»
Раздел объединяет напильники ромбического профиля, различающиеся длиной рабочей части и номером насечки. Позиции описаны через класс, вид, тип насечки, длину рабочей части и массу, что помогает подобрать инструмент под черновую или чистовую обработку.
Напильник ромбический 150 мм №1 – крупная насечка для чернового съёма металла;
Напильник ромбический 150 мм №2 – средняя насечка, промежуточная обработка;
Напильник ромбический 150 мм №3 – мелкая насечка для чистовой доводки;
Напильник ромбический 200 мм №1 – удлинённый вариант с грубой насечкой;
Напильник ромбический 200 мм №2 – увеличенная длина при средней насечке.
Напильники ромбические: где применяются
Инструмент применяют слесари-инструментальщики, лекальщики и ремонтники при обработке острых внутренних углов, шлицев, шпоночных пазов и профиля зубьев. Ромбический профиль удобен для правки штампов и пресс-форм, доводки посадочных мест и снятия заусенцев в местах, где угол детали меньше прямого. Напильники ромбические востребованы в инструментальных цехах, авторемонте, при изготовлении и восстановлении оснастки. Длину 150 мм берут для мелких деталей, 200 мм – когда нужен больший ход и производительность.
Как правильно выбрать напильники ромбические
Первым делом определяют номер насечки: №1 снимает металл грубо и быстро, №2 подходит для промежуточной обработки, №3 даёт чистую поверхность. Длину рабочей части выбирают под размер детали и требуемый ход. Тип насечки (одинарная или двойная) влияет на характер резания: двойная эффективнее по стали, одинарная – по мягким и вязким металлам. Класс и вид указывают точность и назначение инструмента. Проверьте остроту и равномерность зубьев, а также надёжность посадки хвостовика под ручку.
Напильники ромбические: уход и эксплуатация
Насечку регулярно очищают от опилок стальной кордщёткой поперёк зубьев, иначе забитый напильник начинает скользить и портить поверхность. Инструмент оберегают от ударов и падений – острые кромки ромба легко выкрашиваются. Работают только с насаженной ручкой, чтобы хвостовик не травмировал ладонь. Хранят напильники ромбические в сухом месте раздельно, не сваливая в кучу, где они тупят друг друга; от влаги защищают лёгкой смазкой или бумагой, впитывающей конденсат.
Напильники ромбические: производство
Заготовку прокатывают или куют из инструментальной углеродистой либо легированной стали, придавая ромбическое сечение, затем отжигают для нарезки насечки. Насечку наносят на специальном станке зубилом или накаткой с заданным шагом, после чего инструмент закаливают и отпускают до высокой твёрдости рабочей части, оставляя хвостовик более вязким. Готовый напильник очищают, при необходимости пассивируют и маркируют номером насечки и длиной.
Качество определяют по остроте и одинаковой высоте зубьев, отсутствию пропусков и завалов насечки, твёрдости рабочей части и ровной геометрии ромба. Кустарное изделие выдают неравномерная насечка, мягкий быстро тупящийся металл, кривые грани и трещины у хвостовика. Продукцию проверенных заводов-изготовителей tmlt поставляет оптом, отбирая партии по соответствию действующим стандартам на слесарные напильники.
Напильники ромбические оптом в Санкт-Петербурге
Длины 150 и 200 мм с разной насечкой держим в наличии, поэтому набор под инструментальный участок комплектуется без задержек. Напильники ромбические доставляем транспортными компаниями по всей России, а заказчики из Санкт-Петербурга могут забрать инструмент самовывозом. Обсудить номера насечки, объём и оптовую цену можно по телефону +7(499)350-95-28 либо по адресу info@tmlt.ru.